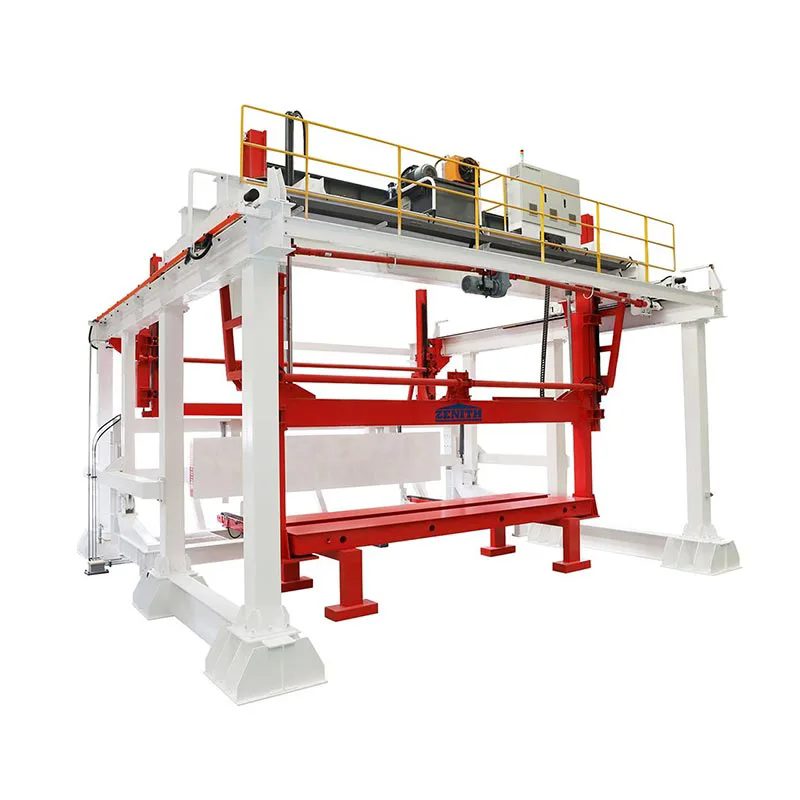
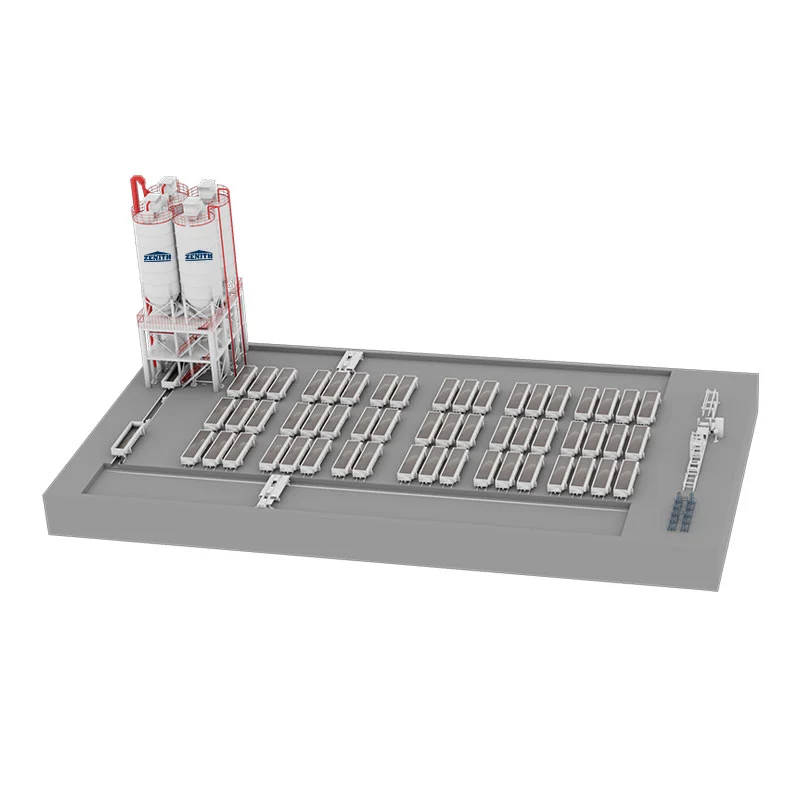
I den konkurranseutsatte verdenen av autoklavert luftbetong (AAC)-produksjon definerer presisjon, hastighet og konsistens suksess. PLS-systemer har dukket opp som hjørnesteinen i moderne automatisering, og transformerer hvordan AAC-ark produseres. Ved å integrere programmerbare logiske kontrollere iAAC-arkProduksjonslinjeutstyr, eliminerer produsenter manuelle feil, reduserer nedetid og oppnår prosessoptimalisering i sanntid. Fabrikken vår har vært vitne til en 40 % økning i gjennomstrømning og et betydelig fall i avfall etter å ha tatt i bruk PLS-drevne løsninger fra Zenith. Disse systemene koordinerer batching, blanding, kutting og herding med uovertruffen pålitelighet, og sikrer at hvert ark oppfyller eksakte spesifikasjoner.
Uten PLS-er lider AAC-plateproduksjon av inkonsekvent tetthet, ujevn skjæring og energiineffektivitet. Zeniths avanserte PLS-integrasjon synkroniserer alle trinn fra slurrytilberedelse til autoklavkontroll. Resultatet? Høyere utbytte, lavere driftskostnader og sømløs skalerbarhet. Enten du produserer tynne plater eller tykke paneler, gir et godt designet PLS-system dataryggraden for prediktivt vedlikehold og kvalitetssikring. Denne artikkelen forklarer hvordan PLS-er effektiviserer produksjon av AAC-ark, presenterer tekniske parametere for utstyret vårt og svarer på de vanligste spørsmålene om automatisering. Les videre for å finne ut hvorfor fabrikken vår leder bransjen innen intelligente AAC-løsninger.
Råvarebatching er grunnlaget for AAC-kvalitet. Selv mindre avvik i kalk-, sement-, sand- eller gipsproporsjoner fører til strukturell svakhet eller overflatedefekter. Tradisjonell manuell batching er avhengig av operatørens årvåkenhet, som er utsatt for tretthet og feil. Fabrikken vår implementerte Zeniths PLS-kontrollerte batchsystem for å automatisere veiing og dosering. PLS-en leser oppskrifter fra en sentralisert database og justerer hver komponent i sanntid basert på fuktighetsinnhold og temperatur. Dette eliminerer gjetting og sikrer at hver batch overholder strenge toleranser.
De viktigste fordelene med PLS-drevet batching inkluderer:
Vårt AAC-arkproduksjonslinjeutstyr bruker høyoppløselige sensorer som kommuniserer direkte med PLS-en via industriell Ethernet. Systemet kan lagre opptil 500 oppskrifter, og veksling mellom oppskrifter tar mindre enn to minutter. Dessuten flagger PLS-en ethvert avvik som overstiger 0,5 % og setter produksjonen på pause til en operatør vurderer alarmen. Denne proaktive kvalitetskontrollen reduserer råvareavfallet med 18 % årlig, som bekreftet i våre fabrikkrevisjoner. For produsenter som har som mål å skalere, sikrer PLC-batching at hvert AAC-ark opprettholder jevn tetthet og trykkstyrke. Uten automatisering fosser inkonsekvenser i batching inn i senere stadier, og forårsaker skjærende sprekker eller ujevn autoklavering. Derfor er investering i PLS-forbedret batching ikke valgfritt, men avgjørende for førsteklasses AAC-arkproduksjon.
I tillegg integreres PLS med enterprise resource planning (ERP)-systemer, slik at våre kunder kan overvåke materialforbruk eksternt. Sanntidsdashbord viser batchstatus, trendgrafer og prediktive varsler for silopåfyll. Dette innsiktsnivået gir anleggsledere mulighet til å optimalisere beholdningen og redusere nedetiden. Oppsummert transformerer PLS-systemer batching fra en potensiell flaskehals til en strømlinjeformet, feilsikker prosess. Zeniths ekspertise innen kalibrering av veieceller og innstilling av PID-sløyfer sikrer at kundene våre oppnår 99,8 % batchnøyaktighet dag etter dag.
Etter blanding bestemmer blandings- og støpestadiene slurryens homogenitet og porestruktur. Inkonsekvent blanding fører til store hulrom, sedimentering eller dårlig grønnstyrke. PLS-systemer orkestrerer mikserens hastighet, varighet og sekvens, samtidig som de kontrollerer helletemperaturen og forholdet mellom vann og fast stoff. Fabrikken vår bruker Zeniths PLS for å administrere planetariske miksere med frekvensomformere (VFD). PLS-en akselererer blandingen under pulverinkorporering, og reduserer deretter hastigheten for å unngå luftinnfanging. Temperatursensorer mater data til PLS-en, som justerer dampinjeksjonen for å opprettholde 40-45°C for optimal aluminiumspulverreaksjon.
Nøkkeloptimaliseringer aktivert av PLS-er inkluderer:
Vårt AAC Sheet Production Line-utstyr har en berøringsskjerm HMI som viser blandekurver og støpelogger. Operatører kan velge forhåndsdefinerte programmer for forskjellige arktettheter (300-800 kg/m³). PLS implementerer også sikkerhetslåser: blanderen kan ikke tømmes hvis formen ikke er riktig plassert, noe som forhindrer søl. En av de mest verdifulle aspektene er den adaptive algoritmen som kompenserer for ingredienstemperaturvariasjoner. For eksempel, hvis sement kommer varmere enn vanlig, reduserer PLS blandetiden for å forhindre for tidlig stivning. Denne dynamiske kontrollen sikrer at slurryen stiger jevnt, og produserer AAC-plater med fine, jevnt fordelte porer. Våre kunder rapporterer en 25 % reduksjon i avviste ark etter bytte til PLS-styrt blanding. Videre registrerer systemet hver kastesyklus, noe som muliggjør rotårsaksanalyse for eventuelle uregelmessigheter. Ved å redusere menneskelig inngripen eliminerer PLS variasjoner forårsaket av skiftskift eller operatørens ferdighetsnivåer. For høyvolumsproduksjonslinjer oversetter denne konsistensen seg direkte til lavere produksjonskostnader og høyere kundetilfredshet. Zeniths idriftsettelsesteam sikrer at hvert PLS-program er innstilt til dine spesifikke råmaterialer og klimaforhold, og maksimerer effektiviteten fra dag én.
Å kutte grønne AAC-kaker til nøyaktige ark og deretter autoklavere dem krever synkronisering på tvers av flere akser. Enhver feiljustering under skjæring forårsaker kantflis eller dimensjonsfeil, mens feil herding fører til ufullstendig tobermorittdannelse. PLS-systemer koordinerer skjæretrådspenning, skjærerammehastighet og autoklavtemperatur/trykkramper. Fabrikken vår bruker Zeniths PLS for å administrere trådskjæremaskiner med absolutte koder. PLS-en sørger for at skjærerammen beveger seg med 0,5-2 m/min avhengig av kakens tetthet, og forhindrer brudd i tråden eller overflatemotstand. Samtidig justerer PLS-en trådspenningen via pneumatiske regulatorer med lukket sløyfe, og oppnår kuttetoleranser på ±1 mm på arklengde og -bredde.
Under autoklavering utfører PLS en forhåndsdefinert herdesyklus med flere faser: forvakuum, oppvarming, konstant trykk og kjøling. Den overvåker trykktransmittere og termoelementer i sanntid, og modulerer dampventiler for å følge den ideelle rampehastigheten. Hvis trykket overstiger settpunktet, åpner PLS eksosventilene gradvis for å unngå termisk sjokk. Denne nøyaktige kontrollen maksimerer dannelsen av krystallinske CSH-faser, og øker arkstyrken til 4-6 MPa i henhold til ASTM-standarder. Vårt AAC Sheet Production Line-utstyr inkluderer også sikkerhetsoverstyringer: Hvis en autoklavdør ikke er forseglet, låser PLS-en syklusen og lufter trykket automatisk. Data fra hver autoklavbatch lagres for sertifiserings- og garantiformål.
Ytterligere fordeler med PLS-kontrollert skjæring og herding:
Vår fabrikk har dokumentert at PLS-integrasjon reduserer skjæreavslag fra 5 % til under 1 %. I tillegg eliminerer konsistent herding myke flekker og sprekker, og forbedrer arkets spikerholdende kapasitet og termiske isolasjon. For produsenter som produserer forsterkede AAC-plater, kontrollerer PLS også plasseringen av stålnettbur før støping, og sikrer at de forblir sentrert etter kutting. Uten slik automatisering vil manuell håndtering ofte løsne armeringen, noe som fører til strukturell feil. Derfor er PLS-er uunnværlige for å produsere høykvalitets AAC-plater som oppfyller moderne konstruksjonskrav. Zenith gir full opplæring i PLS-programmering og feilsøking, og gir teamet ditt mulighet til å opprettholde topp ytelse.
Når du velger AAC-arkproduksjonslinjeutstyr, må kjøpere evaluere nøkkelytelsesmålinger som direkte påvirker produksjon, kvalitet og driftskostnader. Nedenfor er en detaljert tabell med spesifikasjoner fra Zeniths PLS-integrerte systemer, basert på data fra våre fabrikkinstallasjoner over hele verden. Disse parameterne viser hvordan PLS-styring muliggjør presis regulering av hver produksjonsfase.
| Parameter | Verdiområde | PLS-kontrollfunksjon |
| Batchingsnøyaktighet (per komponent) | ±0,2 % til ±0,5 % | Veiing med lukket sløyfe med automatisk tarering |
| Blandehastighet (variabel) | 0-1500 rpm | VFD-kontrollerte, oppskriftsspesifikke hastighetsprofiler |
| Støpetid per form | 45-90 sekunder | Sekvensiell logikk med sperrekontroller |
| Klippetoleranse (lengde/bredde/høyde) | ±1 mm til ±1,5 mm | Servoposisjonering og trådspenningsregulering |
| Autoklavtrykkområde | 0,8-1,2 MPa | PID-sløyfer med rampe/soak-programmering |
| Autoklav temperaturområde | 180°C - 200°C | Multi-sone termoelement tilbakemelding |
| Syklustid (batching til ferdig ark) | 8-12 timer (inkludert herding) | Produksjonsplanlegger integrert i PLS |
| Energiforbruk per m³ | 35-45 kWh | Behovsbasert damp- og motorstyring |
| PLS skannesyklustid | < 10 ms | Sanntids I/O-oppdatering og alarmhåndtering |
| Oppbevaring av data | 5 år på lokalt SD-kort | Hendelseslogging og sikkerhetskopiering av oppskrifter |
Fabrikken vår har foredlet disse parameterne over to tiår, og sikret at Zeniths AAC Sheet Production Line Equipment leverer konsistent produksjon på opptil 300 000 m³ per år per linje. PLSens evne til å logge trender og generere skiftrapporter hjelper våre kunder med å møte strenge kvalitetssertifiseringer som EN 12602 eller ASTM C1693. Videre lar ekstern tilgang via sikker VPN Zeniths støtteteam diagnostisere problemer umiddelbart, noe som reduserer gjennomsnittlig reparasjonstid. Når du sammenligner utstyr, fokuser på doseringsnøyaktighet og herdekontroll – disse har størst innvirkning på arkstyrken og dimensjonsstabiliteten. Med PLS-automatisering oppnår våre kunder tilbakebetalingsperioder på mindre enn 18 måneder takket være reduserte avfalls- og arbeidskostnader. Kontakt oss for å se hvordan disse parameterne kan tilpasses for dine råvarer og produksjonsmål.
PLS-systemer er nervesenteret i moderne AAC-arkproduksjon, og transformerer hvert trinn fra batching til autoklavering. De eliminerer menneskelige feil, gir sanntidsjusteringer og leverer enestående konsistens. Vår fabrikk har integrertZenithsine PLS-løsninger inn i AAC Sheet Production Line Equipment over hele verden, og oppnår høyere avkastning og lavere driftskostnader. Viktige ting: PLS-kontrollert batching sikrer ±0,2 % nøyaktighet; blanding og støping blir tilpasset til råvarevariasjoner; kuttetoleranser krymper til ±1 mm; og autoklavsykluser følger ideelle trykk-temperaturprofiler. Tabellen over tekniske parametere viser de målbare fordelene med automatisering. Ved å ta i bruk PLS-drevet utstyr reduserer produsentene avfallet med opptil 25 %, energibruken med 12 % og avvisningene med over 80 %. I en bransje der marginer avhenger av effektivitet, er ikke PLS-er en luksus, men en nødvendighet. For å forbli konkurransedyktig, invester i intelligente systemer som skalerer med virksomheten din.
Hva er det mest kritiske produksjonsstadiet der PLS-er forhindrer defekter i AAC-ark?
Det mest kritiske stadiet er batching av råmaterialer, fordi selv små avvik i kalk- eller sementforhold endrer AACs endelige tetthet og styrke. PLS-er bruker veieceller og strømningsmålere for å justere hver komponent i sanntid, med en typisk nøyaktighet på ±0,2 %. Fabrikken vår fant ut at manuell batching førte til at 12 % av arkene mislyktes i kompresjonstester, mens PLC-batching reduserte dette til under 0,5 %. Uten presis dosering kan ikke påfølgende blanding, kutting og herding kompensere for grunnfeilene. Derfor adresserer PLS-systemer direkte årsaken til mange kvalitetsproblemer.
Kan PLS-systemer redusere energiforbruket ved autoklavering av AAC-ark?
Ja, betydelig. PLS-er implementerer rampe-/bløtleggingskontroll og behovsbasert dampmodulering, og forhindrer at energisvinn overskrider temperatur eller trykk. I Zeniths AAC Sheet Production Line Equipment reduserer PLS autoklavens energibruk med 12-15 % ved å tilpasse dampstrømmen til den nøyaktige varmeabsorpsjonshastigheten til kakene. I tillegg kan PLS-en planlegge autoklavsykluser under elektrisitetstimer og gjenvinne kondensatvarmen. Våre kunder rapporterer at de sparer over 30 000 kWh årlig per autoklav. Uten PLS-optimalisering fører manuell ventilkontroll ofte til trykktopper og unødvendig ventilasjon, noe som øker drivstoffregningen med opptil 20 %.
Hvordan forbedrer PLS-integrasjon overgangseffektiviteten mellom forskjellige AAC-arkstørrelser?
PLS-systemer lagrer flere skjæreoppskrifter og reposisjonerer automatisk skjæretråder eller rammer via servodrev. I stedet for å manuelt justere 20+ skjæretråder (som tar 2-3 timer og introduserer feil), velger operatørene ganske enkelt de nye arkdimensjonene på HMI. PLS-en flytter hver ledning til den programmerte posisjonen innen 5 minutter, med repeterbarhet på ±0,2 mm. Fabrikken vår bruker Zeniths reseptbehandling for å håndtere størrelser fra 600x2000 mm til 1200x6000 mm. Denne smidigheten lar produsenter svare på tilpassede bestillinger uten lang nedetid. Manuell omstilling, derimot, resulterer ofte i feilkutt og bortkastede kaker under prøvekjøringer.
Hvilke prediktive vedlikeholdsfunksjoner tilbyr PLS-er for AAC-arkproduksjonslinjeutstyr?
PLS-er overvåker kontinuerlig vibrasjon, strømtrekk, syklustider og temperatur på nøkkelkomponenter som blandere, trådkuttere og autoklavdører. Når en parameter trender utenfor normalområdet (f.eks. miksermotorstrømmen stiger 10 % over grunnlinjen), genererer PLS-en et varsel før et sammenbrudd oppstår. Fabrikken vår har integrert Zeniths diagnoseprogramvare som beregner gjenværende brukstid for kutting av ledninger og autoklavforseglinger. Denne prediktive tilnærmingen reduserer uplanlagte stopp med 70 % og forlenger utstyrets levetid med 25 %. Uten slike funksjoner er produsentene avhengige av reaktivt vedlikehold, noe som fører til kostbare produksjonsstans og sikkerhetsrisiko.
Er fjernovervåking og feilsøking mulig med PLS-styrte AAC-linjer?
Absolutt. Moderne PLS-er inkluderer industrielle Ethernet-porter og sikre VPN-funksjoner, slik at Zeniths ingeniører kan få ekstern tilgang til kontrollsystemet fra hvor som helst. Vi kan gjennomgå live data, justere PID-parametere eller laste opp ny fastvare uten å reise til nettstedet. Fabrikken vår støtter fjerndiagnostikk for 90 % av vanlige problemer, noe som reduserer den gjennomsnittlige reparasjonstiden fra 48 timer til 4 timer. PLS-en sender også automatiske e-post- eller SMS-varsler for alarmer som lavt trykk eller batchavvik. Denne tilkoblingen sikrer minimal nedetid og ekspertstøtte til fingerspissene. For anlegg på avsidesliggende steder er ekstern tilgang en game-changer for å opprettholde høy oppetid.
Ta neste skritt mot helautomatisert, høyeffektiv produksjon. Zeniths PLS-integrerte AAC Sheet Production Line Equipment har hjulpet over 200 fabrikker over hele verden med å redusere avfall, redusere energikostnader og produsere overlegne ark.Kontakt ingeniørteamet vårt i dagfor en gratis konsultasjon og tilpasset ROI-analyse. La oss vise deg hvordan vår fabrikks ekspertise kan bli ditt konkurransefortrinn.