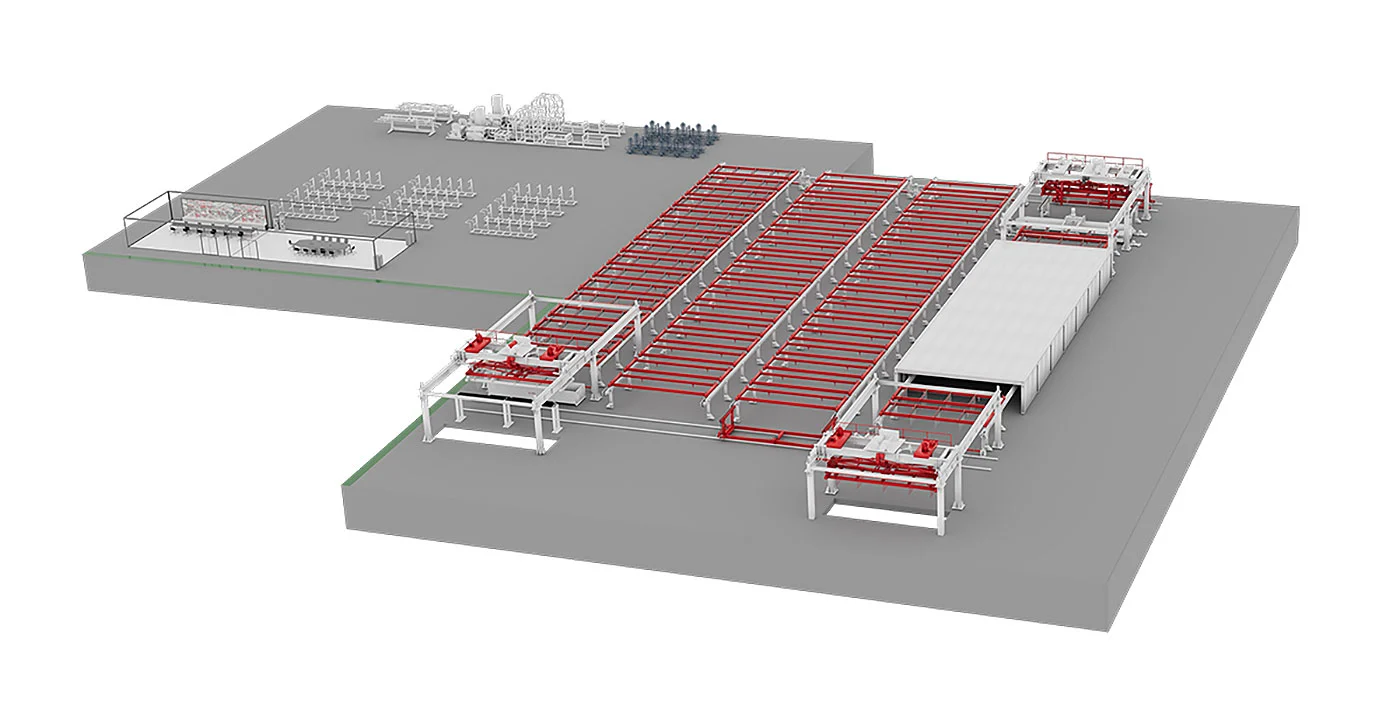
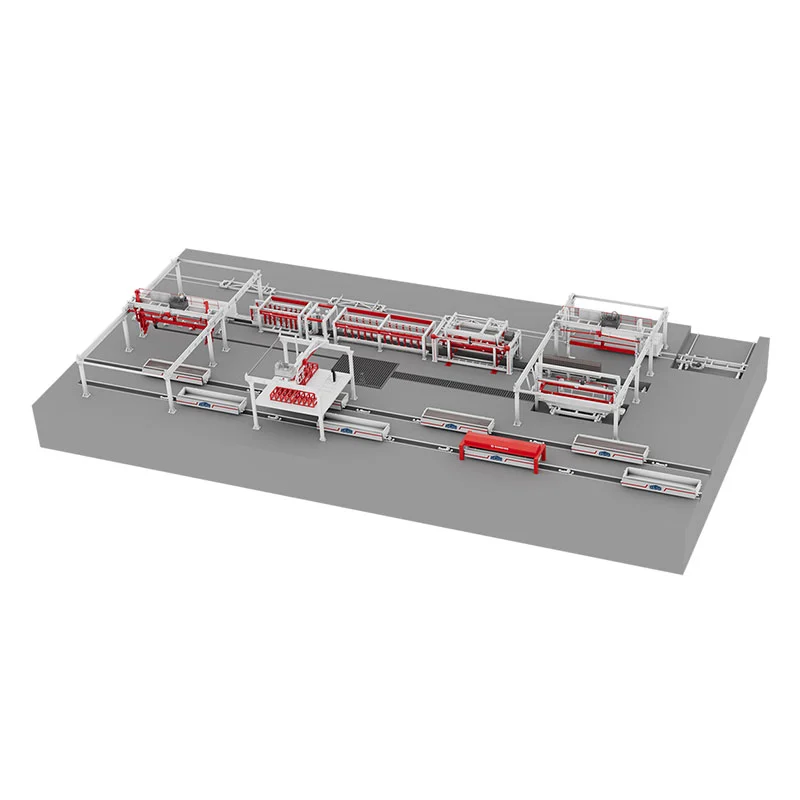
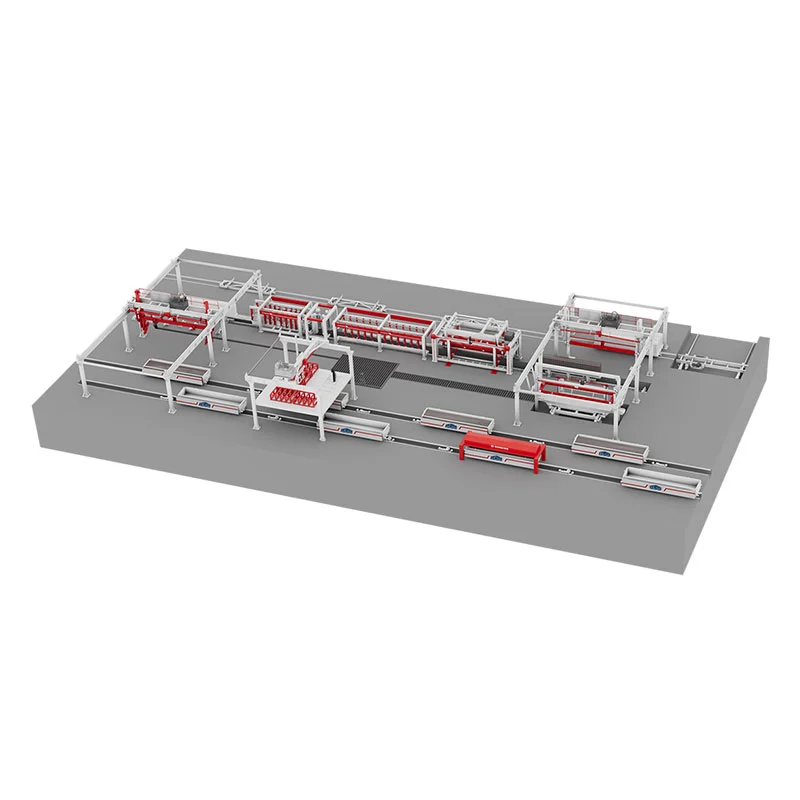
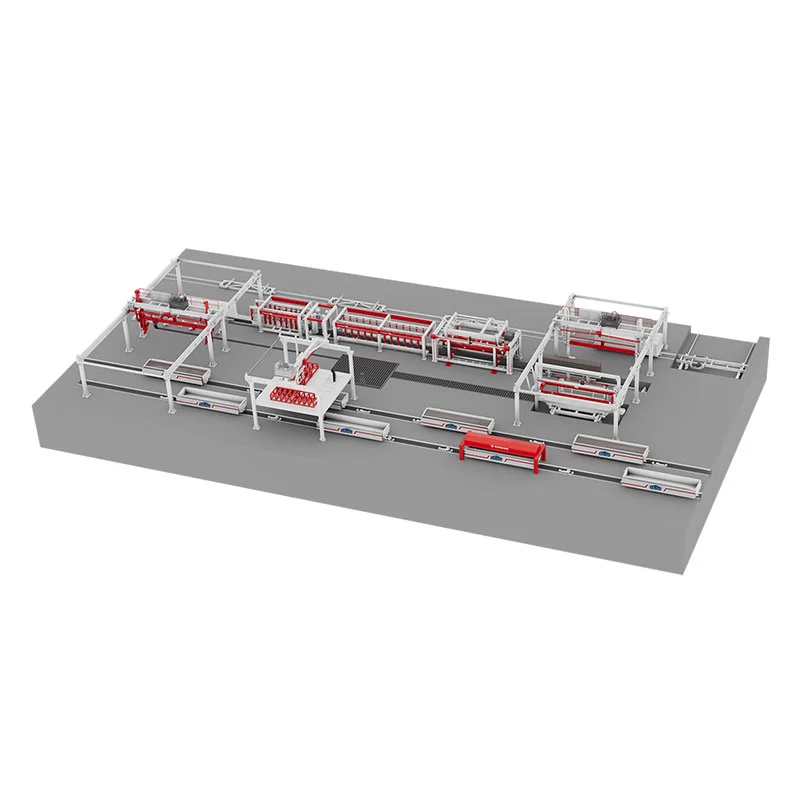
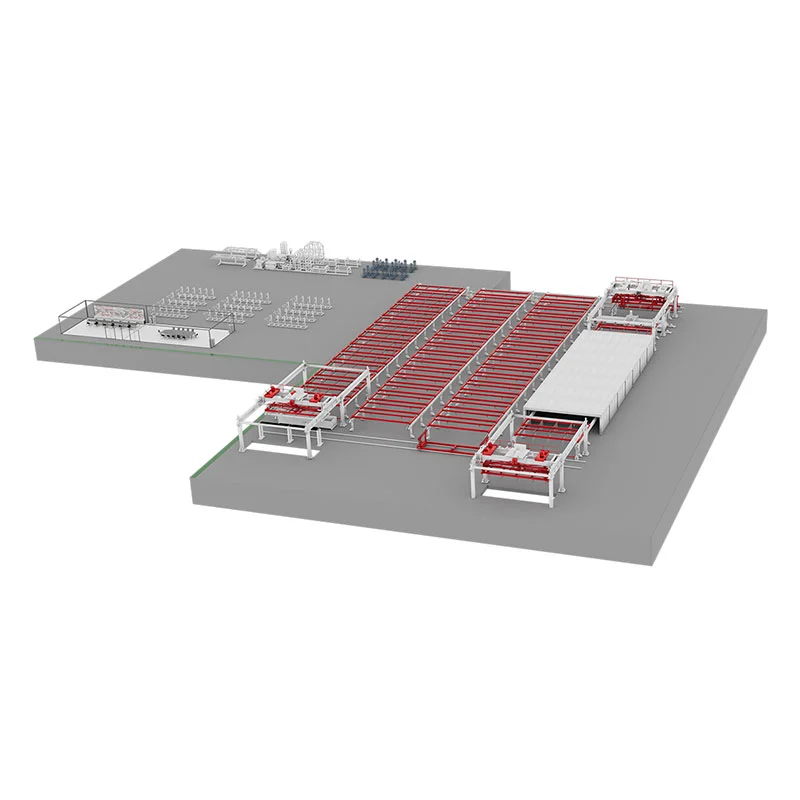
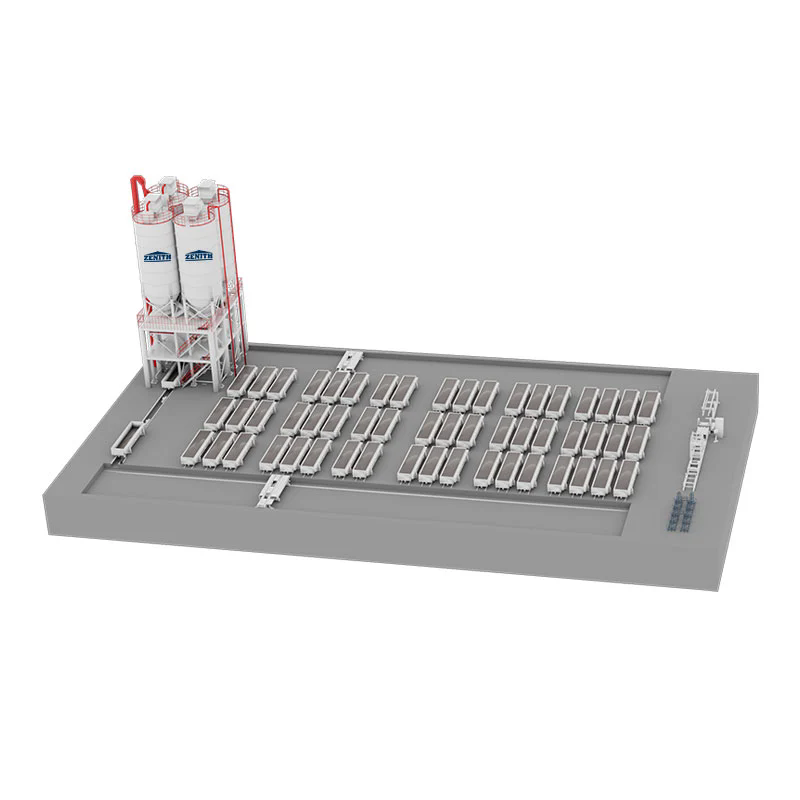
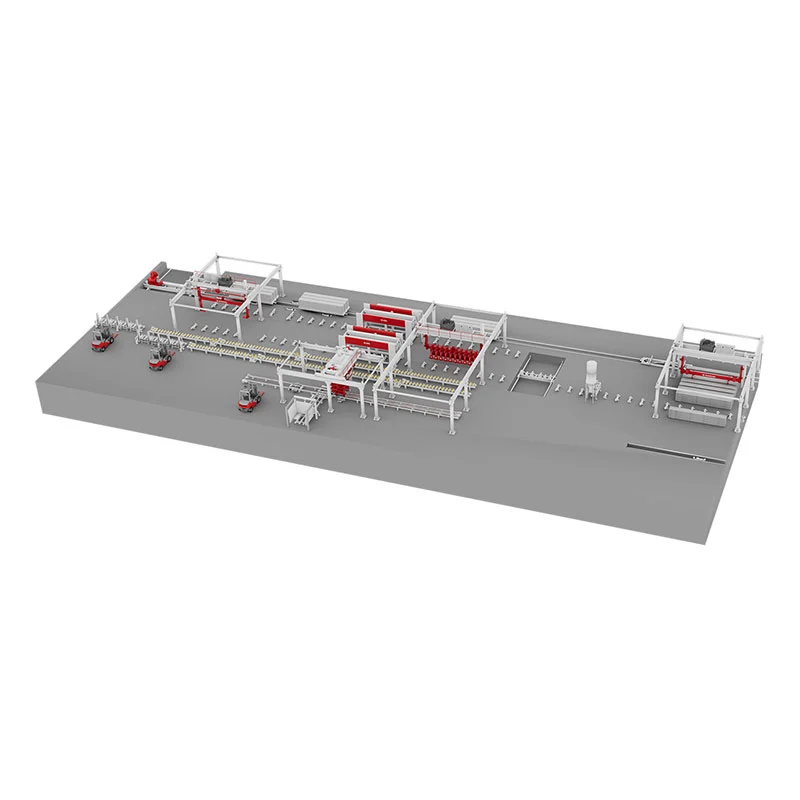
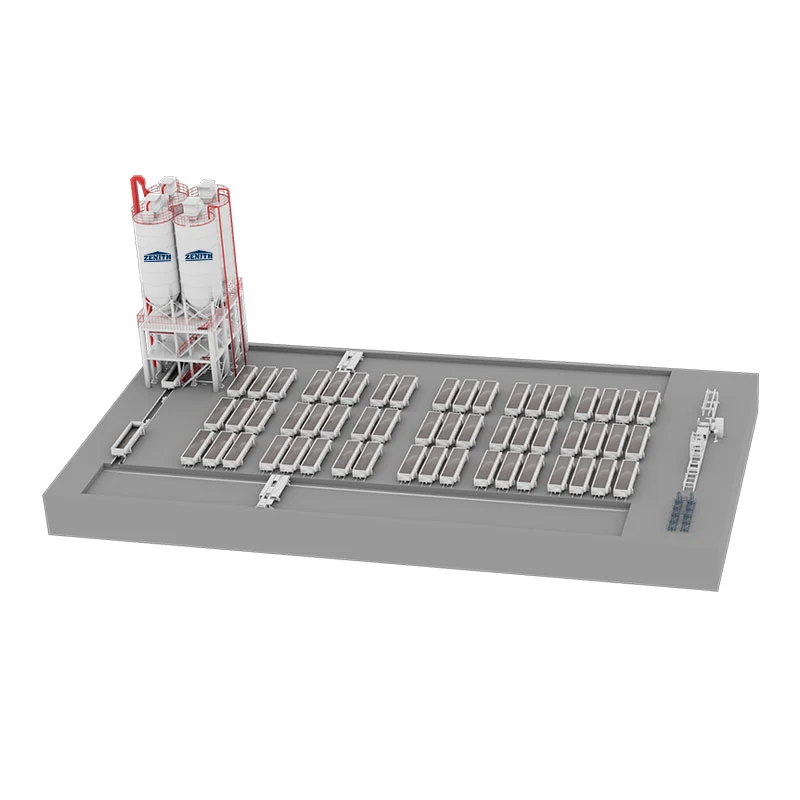
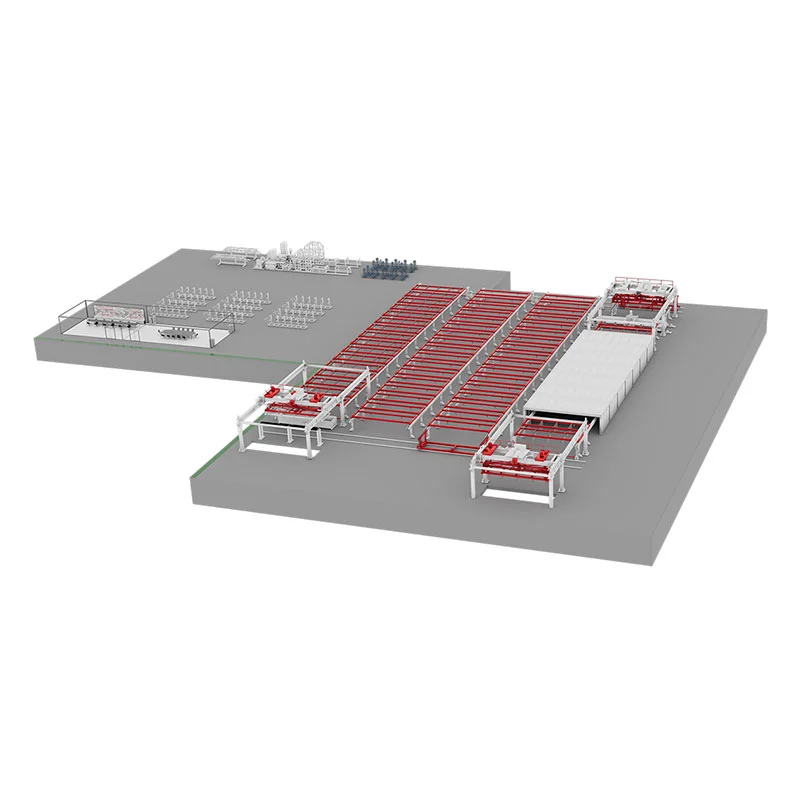
Ser du etter slitesterkt utstyr av høy kvalitet til ditt AAC Board Manufacturing Workshop? Partner med ZENITH! Vi er en fabrikk som tilbyr fullt utstyrte maskiner som er i stand til å håndtere hele AAC-plateproduksjonsprosessen, med en årlig kapasitet på 20 000 til 300 000 kubikkmeter. Kontakt oss for å starte et gjensidig fordelaktig samarbeid.
Vårt avanserte AAC Board Manufacturing Workshop muliggjør høyautomatisert, mekanisert produksjon av luftbetongplater (AAC). Gjennom prosesser som batching, skumdannelse, skjæring og autoklavering kan verkstedet behandle flyveaske, silikasand og slagg til porøs AAC-betong som er lett, men likevel tilbyr utmerket varme- og lydisolasjon. Utstyret vårt er perfekt konfigurert for behandlingen, spesielt i kutte- og autoklaveringstrinnene, ettersom ett trinn bestemmer produktpresisjon, og det andre er en kjerneprosess for ferdig produktkvalitet.
Oversikt over produksjonsprosessen
1. Oppbevaring og forsyning av luftbetongblokkråmateriale: Råvarer transporteres til fabrikken med lastebil. Flyveaske (eller sand, steinpulver) er sentralt plassert i råvaregården og lastet i beholdere ved behov. Sekk eller bulksement lagres i sementsiloen og lastes i beholdere ved behov. Kjemikalier og aluminiumspulver lagres i separate kjemikalie- og aluminiumspulversiloer og transporteres separat til produksjonsverkstedet ved behov.
2. Behandling av luftbetongblokkråmateriale: Flyveaske (eller sand, steinpulver) mates inn i kulemøllen via en elektromagnetisk vibrerende mater og båndtransportør. Den finmalte flyveasken (eller sand, steinpulver) pumpes deretter til slamtanker for lagring.
3. Luftet blokkblanding, blanding og støping: Kalk og sement transporteres med en skruetransportør under pulverblandingssiloen. Materialene mates sekvensielt til en automatisk vekt for kumulativ veiing. En skruetransportør under vekten tilfører materialene jevnt inn i støpeblanderen.
4. Innledende herding og kutting av luftede blokker: Etter støping skyves formen inn i det innledende herdekammeret av en transportørkjede for gassgenerering og initial kondensering. Romtemperaturen er 50-70 ℃, og den første herdetiden er 1,5-2 timer (denne prosessen kan utelates avhengig av gunstige geografiske forhold). Etter innledende herding løfter en undertrykksløfter formrammen og emnet sammen på et skjærebord med en forhåndsplassert bunnplate. Formrammen fjernes. Skjæremaskinen utfører deretter tverrgående og langsgående kutt og freser de brødlignende endene av emnet. Formrammen heises tilbake på formtransportkjøretøyet for manuell rengjøring og avfetting, og heises deretter opp på formvognen for montering for neste støping. De kuttede billettene, sammen med bunnplaten, heises opp på bilen av en traverskran og stables i to lag, med fire støtter mellom hvert lag. Flere biler er gruppert sammen.
Kundenærhet er en av våre styrker. Når du trenger oss, kan du stole på oss. Vi gjør alt vi kan for å være tilgjengelig for deg over hele verden og for å kunne reagere så raskt som mulig når det gjelder.
Ved å sende kontaktskjemaet godtar du at dataene dine kan brukes til å behandle forespørselen din (ytterligere informasjon og tilbakekallingsmeldinger finnes i databeskyttelseserklæringen).
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring